Du stockage des tôles directement à l’usinage et à l’expédition
Rechercher, transporter et charger manuellement les tôles ? Chez Kerschgens, ces opérations appartiennent désormais en grande partie au passé. Grâce à une solution d’automatisation interconnectée de KASTO, le négociant en métaux relie directement son stockage de tôles à la découpe laser et à la préparation des commandes pour l’expédition. Au cœur de la solution se trouve le système automatisé de stockage de tôles UNILINE qui, associé à un logiciel intelligent de gestion d’entrepôt et à une manutention automatisée des tôles, pilote deux flux de matériaux distincts. Les tôles parviennent ainsi à leur destination sans détours inutiles, les opérations manuelles sont réduites et la charge physique des collaborateurs est allégée.
Carlier Blechbearbeitung & Mehr
Marque de Kerschgens Werkstoffe & Mehr GmbH
De la tôle individuelle jusqu’au sous-ensemble prêt à être monté : sous la marque Carlier, Kerschgens regroupe un savoir-faire complet dans le traitement de la tôle. Sur son site de Stolberg, près d’Aix-la-Chapelle, le négociant en métaux associe la planification et la conception à des procédés de fabrication modernes tels que la découpe laser CNC, le formage et le soudage. Le traitement de surface, l’assurance qualité et la logistique font également partie de son offre de services. Afin de relier ces processus de manière plus efficace, Kerschgens a regroupé son traitement de la tôle et sa logistique des matériaux dans un nouveau hall de 12 000 mètres carrés.
Dans la vidéo : traitement automatisé des tôles et préparation de commandes
Comment les tôles passent-elles du stockage à la machine de découpe laser ou directement à l’expédition, sans étapes intermédiaires manuelles ? Chez Kerschgens, le système automatisé de stockage de tôles UNILINE assure la mise à disposition des matériaux pour deux flux de processus distincts. D’un côté, les tôles sont automatiquement séparées puis acheminées vers la machine de découpe laser. De l’autre, le manipulateur de tôles KASTOpick sheet prend en charge la préparation des commandes d’expédition spécifiques aux clients directement depuis le stockage. Le logiciel de gestion d’entrepôt KASTOlogic coordonne les deux processus. Résultat : moins d’opérations manuelles, des trajets de transport plus courts et une manipulation plus sûre des tôles.
Vous souhaitez automatiser votre logistique des tôles ?
Qu’il s’agisse d’un système automatisé de stockage de tôles, d’une connexion directe à la découpe laser ou d’une préparation automatisée des commandes pour l’expédition, je me ferai un plaisir de vous conseiller personnellement et de vous montrer comment KASTO peut relier efficacement vos processus de stockage et de flux de matériaux.
Du stockage des tôles directement à l’usinage
Avec les solutions KASTO, Kerschgens automatise deux processus centraux de la logistique des tôles : la mise à disposition des matériaux pour la découpe laser et la préparation des commandes d’expédition spécifiques aux clients. Cette automatisation repose sur une installation interconnectée : le système de stockage de tôles UNILINE, le manipulateur de tôles KASTOpick sheet et le Warehouse Management System KASTOlogic prennent en charge le stockage, le flux de matériaux, la production ainsi que la préparation des commandes, réduisant ainsi les opérations manuelles.
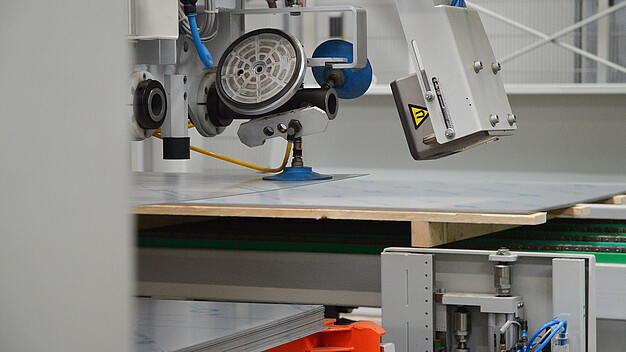
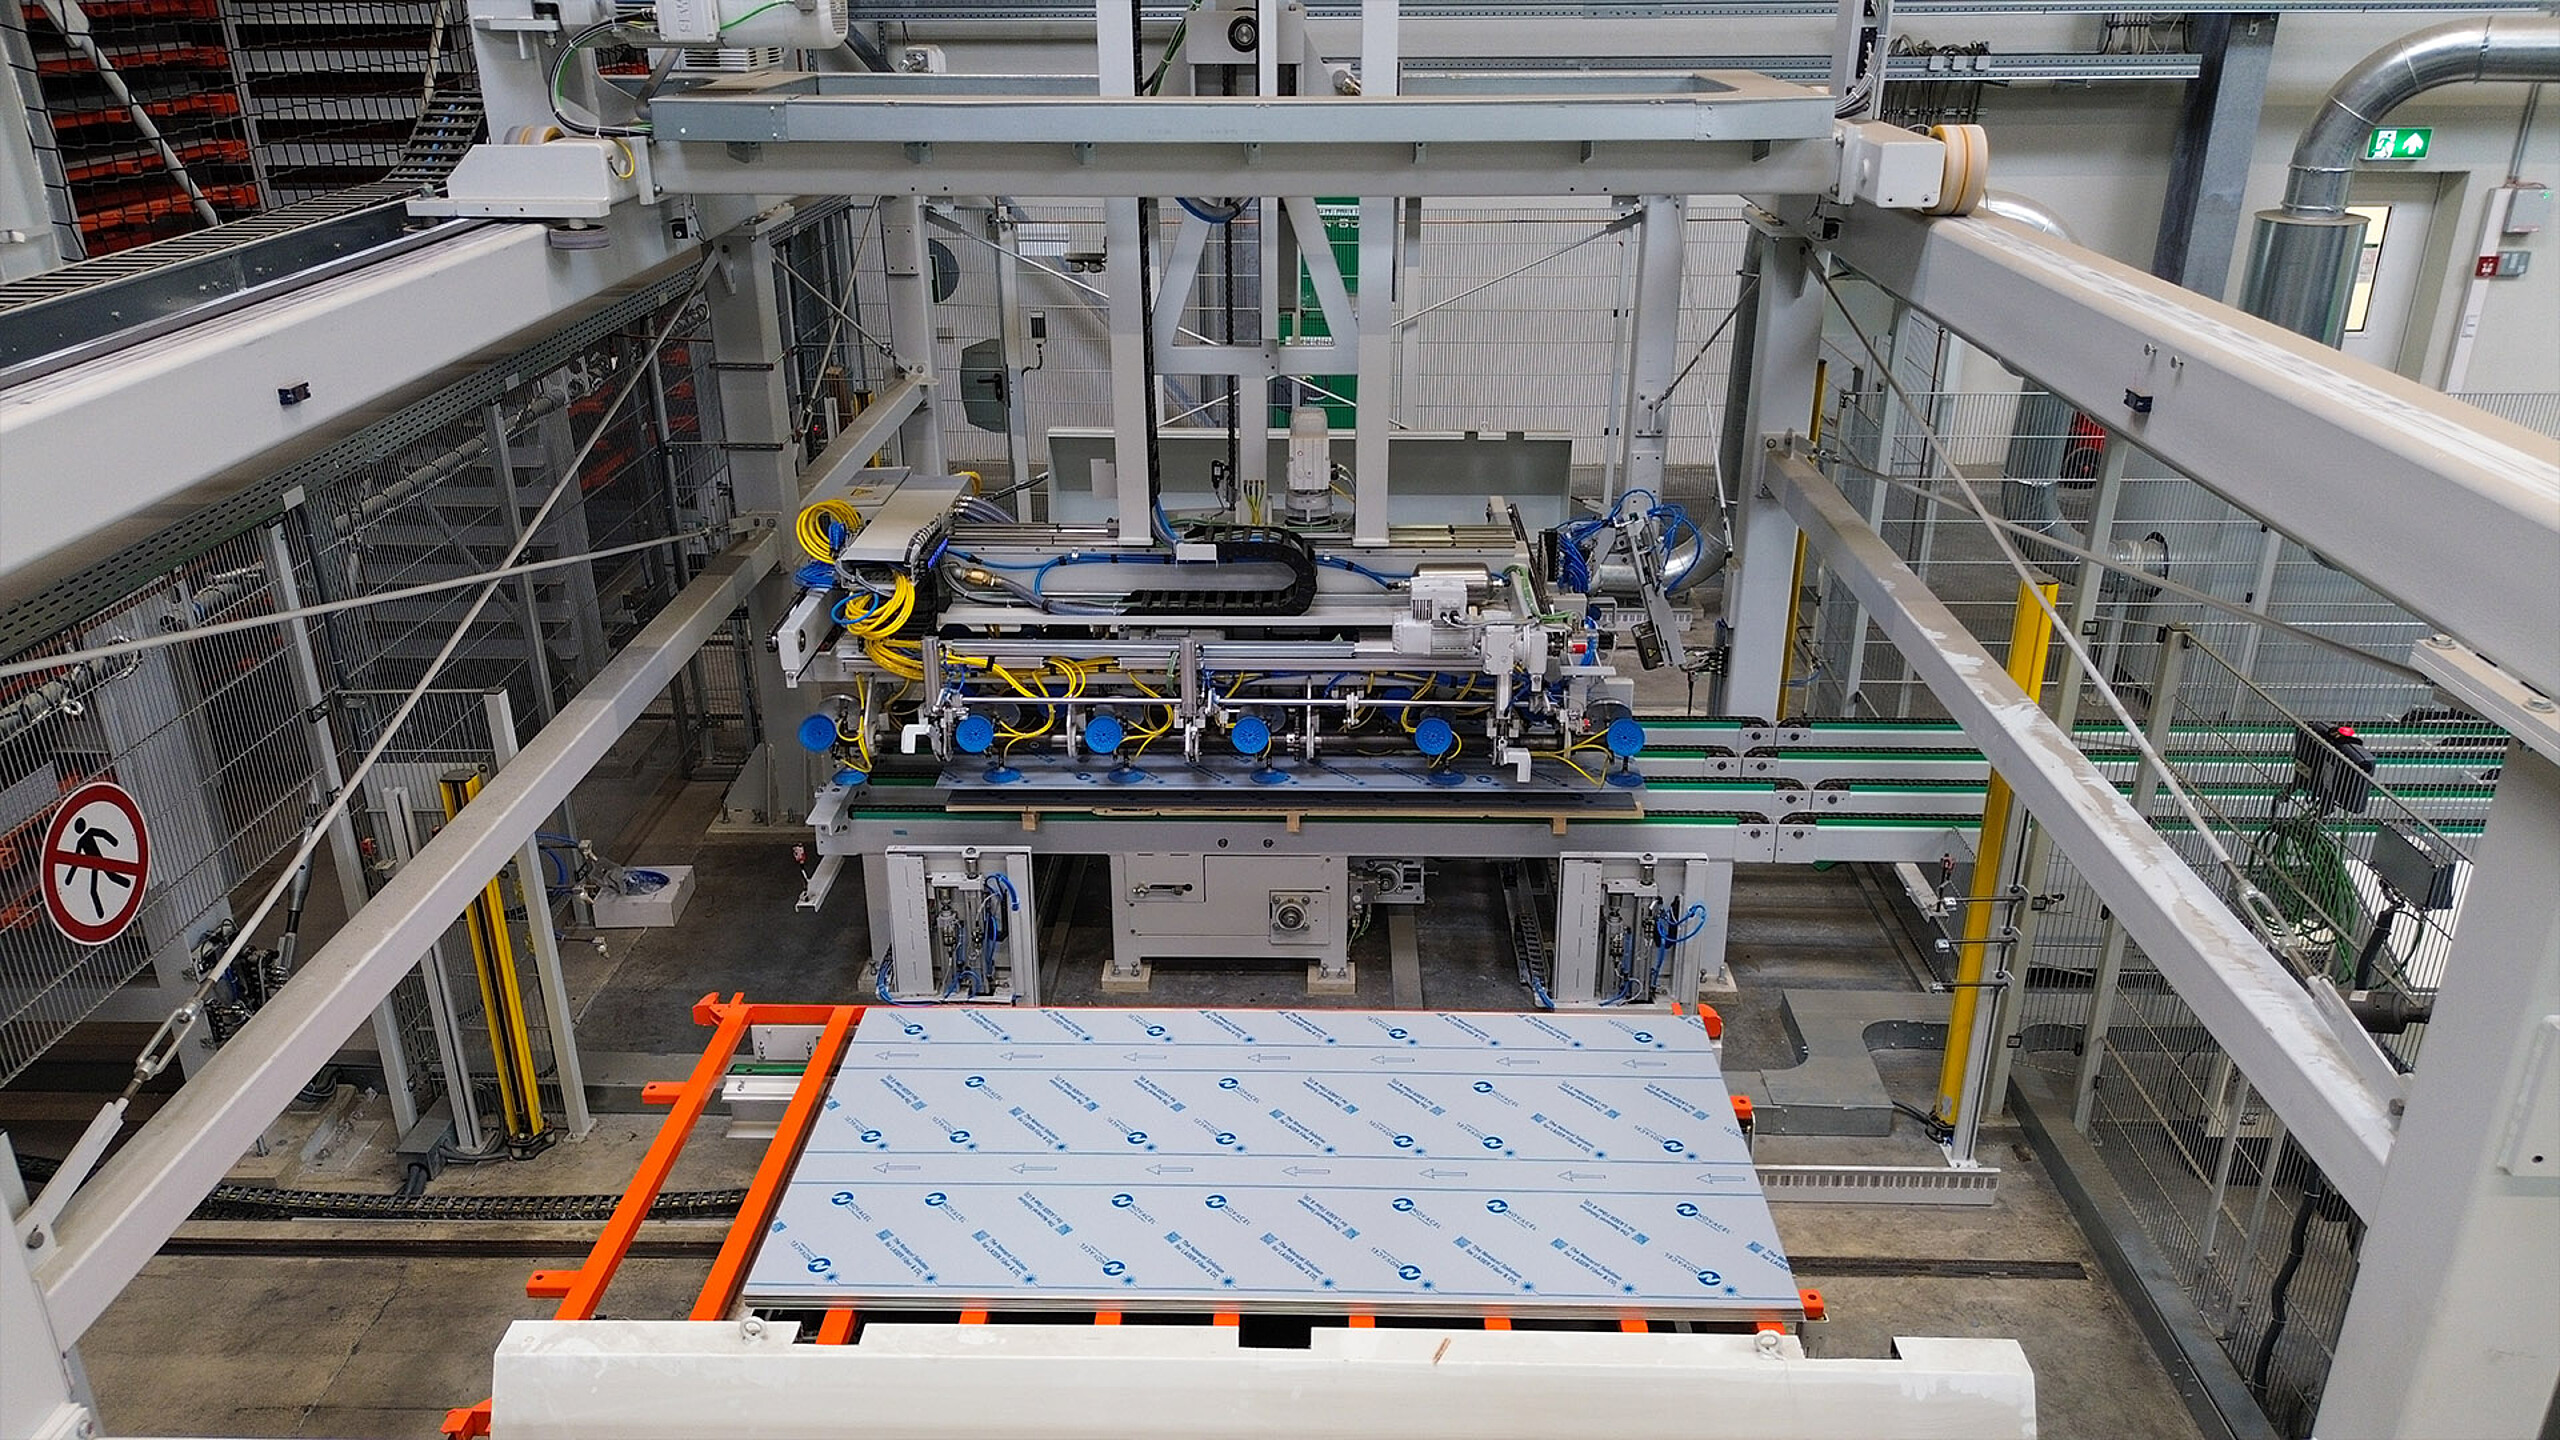
Structures en acier blanches, cassettes orange et voies clairement marquées : le nouveau hall du site Kerschgens de Stolberg, près d’Aix-la-Chapelle, donne une impression de calme et d’organisation. Dans l’allée étroite du système de stockage longitudinal UNILINE, le transstockeur (RBG) prend en charge un support de charge et transporte la pile de tôles jusqu’à la station de transfert située au niveau de la porte à enroulement. Derrière celle-ci, un manipulateur à ventouses saisit une tôle individuelle et la transfère vers la machine de découpe laser. Déplacement, levage, préhension, dépose : chaque mouvement suit une séquence définie. Le flux de matériaux vers la découpe laser se termine à la station de sortie, où le manipulateur à peigne dépose les pièces usinées. Indépendamment de ce processus, le manipulateur KASTOpick sheet prépare sur le côté est les commandes destinées à l’expédition directement depuis le stockage de tôles.
L’entreprise familiale Kerschgens Werkstoffe & Mehr GmbH célèbre son 150e anniversaire en 2026. Son siège principal à Stolberg, près d’Aix-la-Chapelle, ainsi que son site de Bitburg emploient au total environ 220 collaborateurs. L’entreprise fournit notamment les secteurs de la construction métallique et de la charpente acier, de la construction mécanique, du bâtiment ainsi que d’autres branches de l’industrie métallurgique en acier, acier inoxydable et métaux non ferreux. Sous la marque Carlier, Kerschgens regroupe son savoir-faire en matière de traitement de la tôle et d’assemblage de sous-ensembles, de la planification et de la conception jusqu’au produit prêt à être monté. Son offre de services comprend notamment la découpe laser CNC, le formage, le soudage, le traitement de surface ainsi que l’assurance qualité et la logistique.
Trajets courts, capacité élevée
Afin de gagner en efficacité, Kerschgens a planifié la construction du hall 2, d’une superficie de 12 000 mètres carrés. L’entreprise souhaitait fermer trois entrepôts extérieurs et regrouper ses processus d’usinage sur un seul site. Avant la mise en service de l’UNILINE, les collaborateurs devaient d’abord rechercher le matériau, le transporter jusqu’à la machine d’usinage à l’aide d’un chariot de manutention, puis le charger manuellement. Après la découpe, d’autres étapes manuelles de transport et de préparation de commandes étaient nécessaires. Ce processus mobilisait du personnel, allongeait les délais de mise à disposition et augmentait le risque de blessure lors de la manipulation de tôles à arêtes vives. « Depuis 2008, KASTO nous convainc par son expertise et ses solutions sur mesure. Avec l’UNILINE, nous poursuivons cette collaboration fructueuse », souligne Felix Herbort, directeur général.
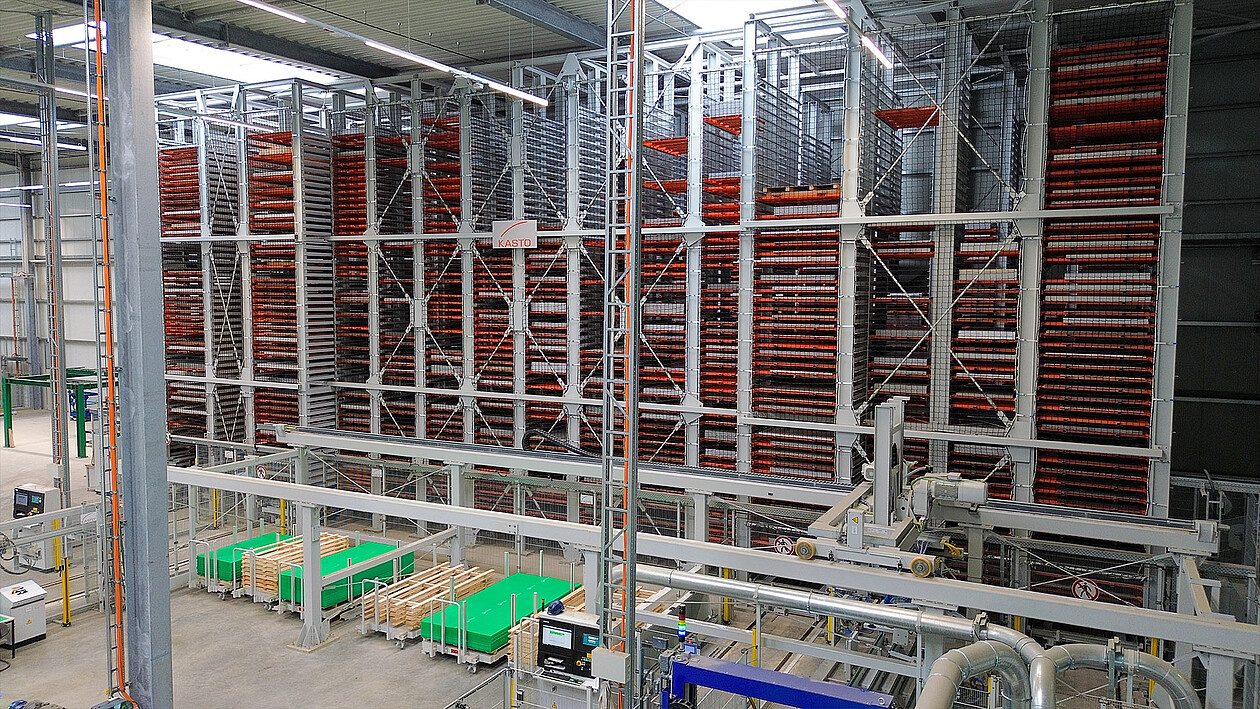
Le système de stockage automatisé UNILINE a été mis en service en janvier 2026. Il offre 1 734 emplacements de cassettes pour des tôles et tôles perforées en acier, acier inoxydable et aluminium, dans des formats allant du petit au grand format. Les épaisseurs sont comprises entre 0,5 et 20 millimètres. Kerschgens a également préparé les fondations du nouveau stockage de tôles pour une extension ultérieure d’environ 1 000 emplacements.
Un système de stockage, deux flux de matériaux
Les solutions de flux de matériaux de KASTO complètent les processus autour de l’UNILINE : les paquets de tôles livrés sont séparés de leur palette en bois sur une table de déballage, puis préparés pour le stockage. Grâce à une unité de centrage hydraulique, la pile peut être alignée avec précision, déposée sur la cassette prévue et introduite dans le système de stockage via la station longitudinale. Le transstockeur prend en charge le support de charge et achemine le paquet dans le stockage. Le UNILINE dispose de stations de sortie sur ses deux côtés longitudinaux. À partir de là, deux flux de matériaux distincts se poursuivent : l’alimentation de la machine de découpe laser et la préparation des commandes d’expédition.
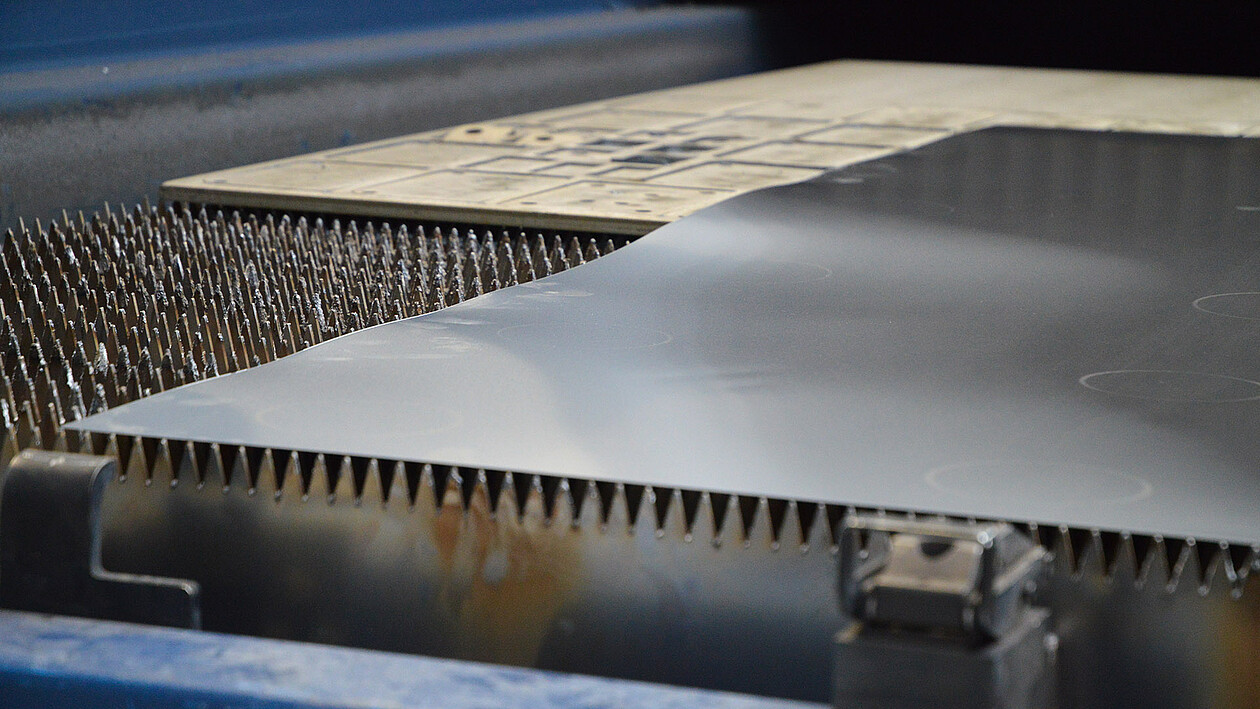
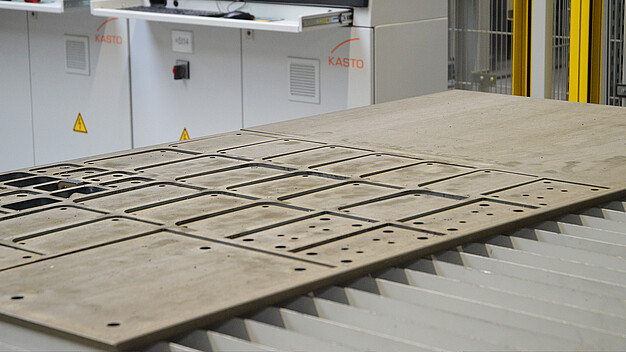
Sur le côté ouest, l’UNILINE alimente la machine de découpe laser située dans le hall de production adjacent. Pour cela, le chariot longitudinal sort du système de stockage en passant par une porte à enroulement et positionne la pile sous la ligne de convoyage. Le manipulateur relié à la machine sépare les tôles et les transfère vers le changeur de palettes de la machine d’usinage. Une fois la découpe effectuée, le manipulateur à peigne saisit les pièces usinées et les dépose à la station de destination. « Les tôles sont automatiquement transportées du stockage jusqu’à la découpe laser et peuvent y être traitées directement, sans autre étape manuelle », résume Felix Herbort.
Préparation des commandes d’expédition directement depuis le stockage de tôles
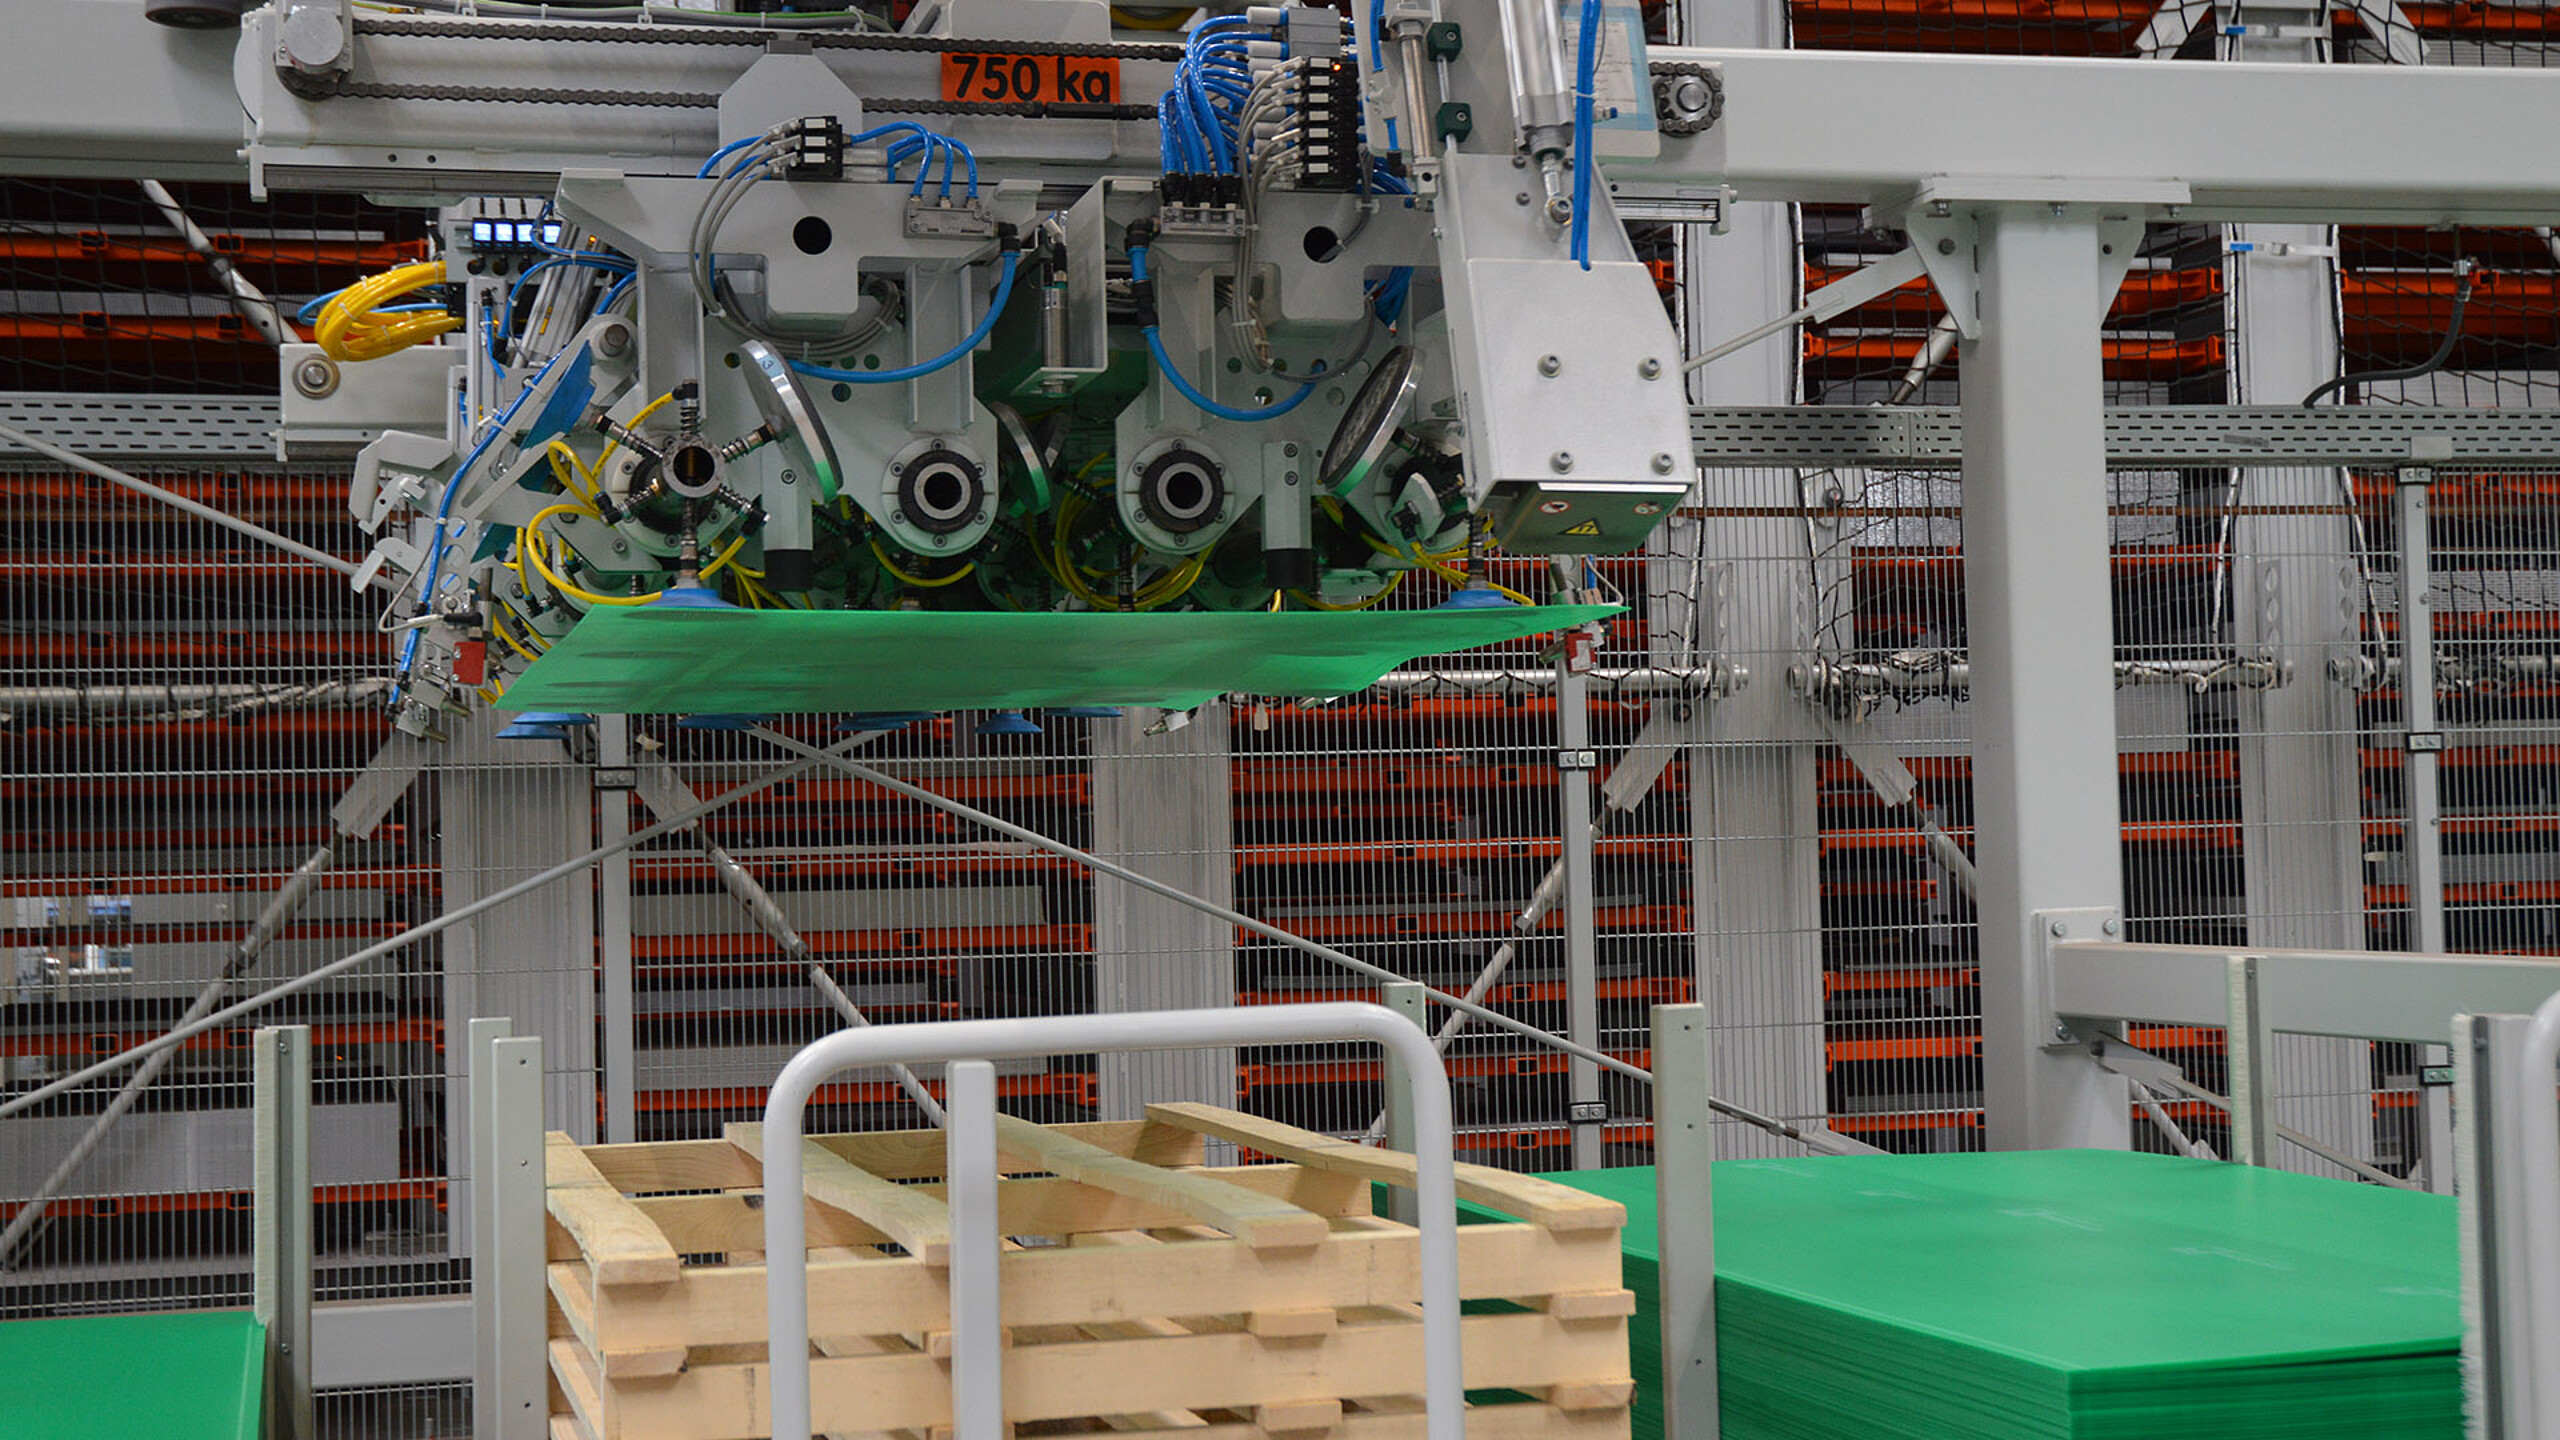
Sur le côté est, le manipulateur de préparation de commandes KASTOpick sheet dépose les tôles sur des palettes destinées à l’expédition. Il sélectionne automatiquement les ventouses adaptées aux tôles huilées, propres ou structurées et peut déplacer les rangées de ventouses afin de s’adapter à différents formats. Pour les tôles, notamment en aluminium, un système d’aspiration retire les intercalaires en papier et les déchiquette.
Un système automatisé de gestion des intercalaires protège les surfaces sensibles à l’aide d’une feuille plastique. Pour la séparation des lots et l’emballage, le manipulateur met à disposition des palettes en bois et des couvercles en plastique. La pince prélève des cartons de couverture dans une zone tampon et les place sur la pile.
Enfin, l’installation de cerclage sécurise les colis pour l’expédition, tandis qu’un robot prend en charge l’étiquetage. L’installation transporte ensuite les colis finis jusqu’à la zone d’expédition. « Les processus automatisés nous déchargent d’une grande partie du travail physique. Les tôles lourdes et à arêtes vives, en particulier, peuvent ainsi être manipulées de manière plus sûre. Cela nous laisse davantage de temps pour les tâches qui nécessitent notre expérience », se réjouit Markus Hess, collaborateur de production.
Pour les tôles perforées et les grilles, Kerschgens conserve volontairement un processus manuel en dehors du système de stockage KASTO, car elles ne peuvent pas être saisies de manière fiable avec les ventouses. L’entreprise a donc mis en place un poste manuel qui relie cette étape de travail au système de stockage automatisé.
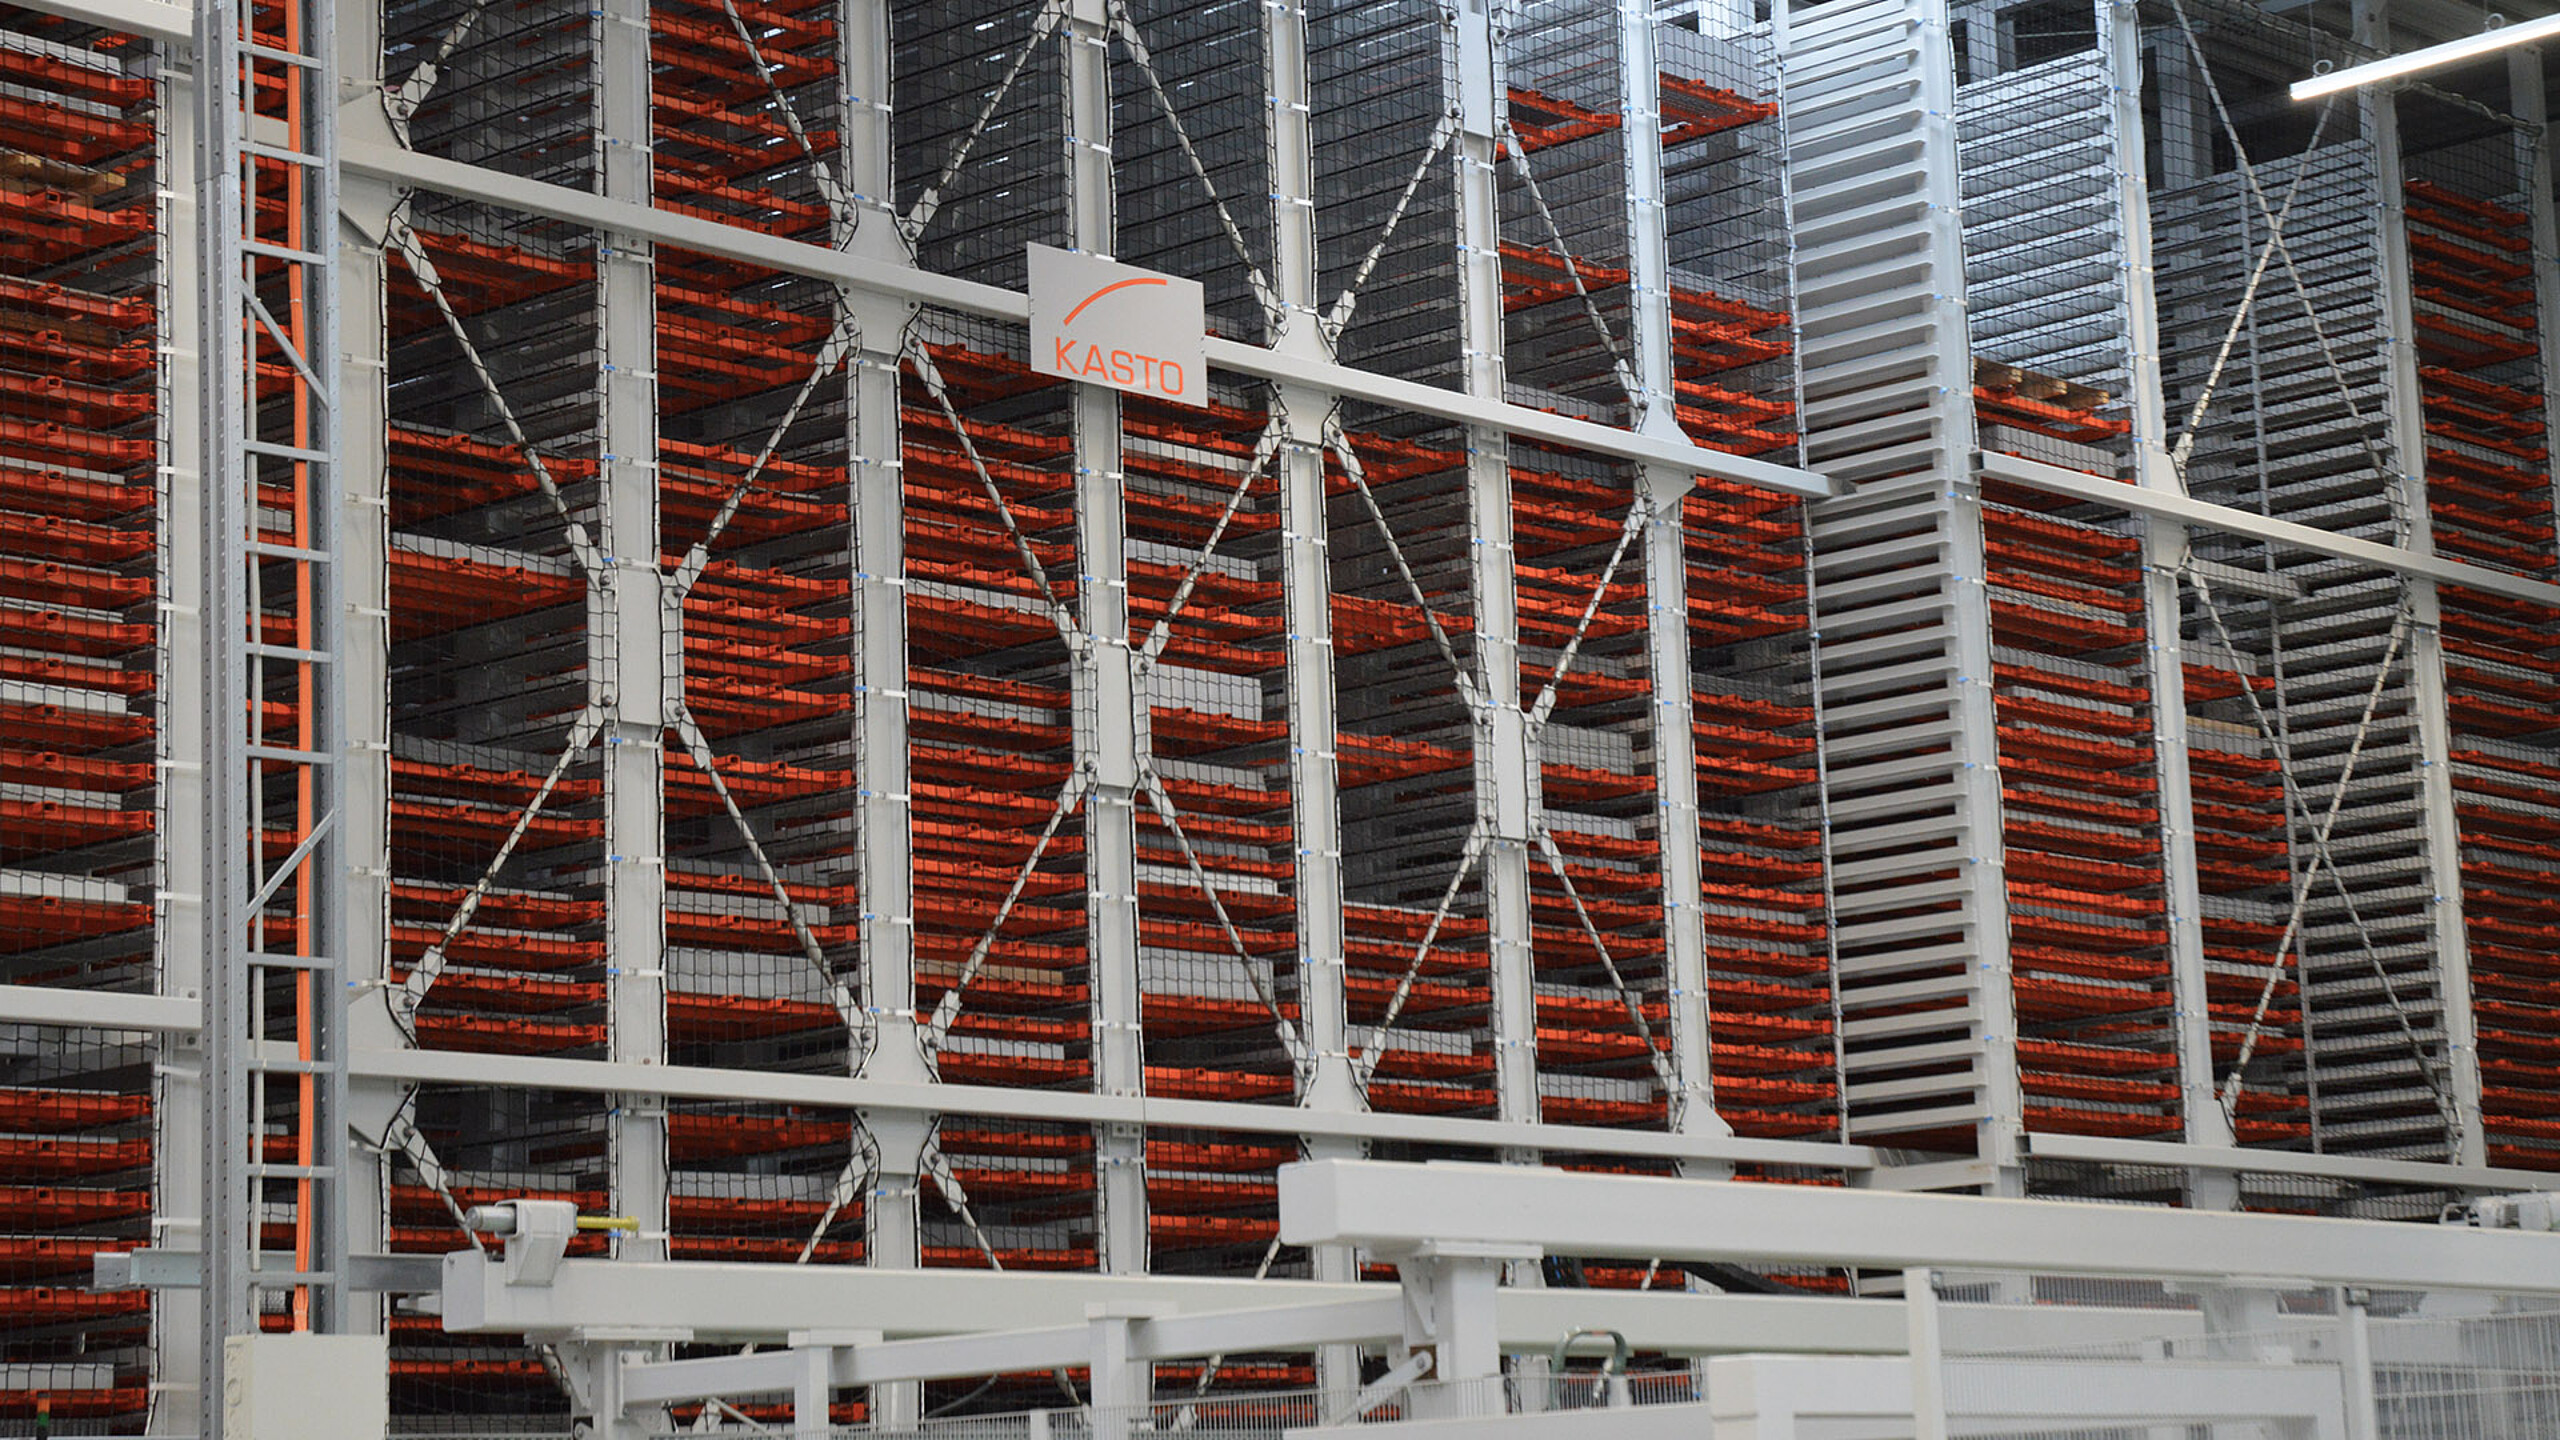
Solution de stockage automatisée
UNILINE offre 1 734 emplacements de cassettes pour des tôles et tôles perforées en acier, acier inoxydable et aluminium, dans des formats allant de 2 000 × 1 000 à 3 000 × 1 500 millimètres.
Manutention sous vide KASTOpick sheet
Les préhenseurs à ventouses manipulent différents types de tôles de manière fiable, délicate et précise.
Préparation automatisée des commandes
Grâce à la gestion automatisée des intercalaires, les surfaces sensibles sont protégées de manière fiable.
KASTOlogic pilote les deux flux de processus
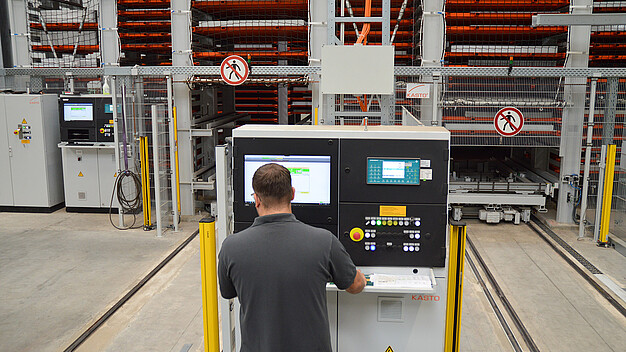
Le Warehouse Management System (WMS) KASTOlogic gère les stocks, traite les données de commande et détermine quel matériau doit être mis à disposition pour l’usinage ou l’expédition. Pour cela, le WMS relie la technique de stockage aux systèmes ERP de Kerschgens (SHCware) et de Carlier (Octoflex). Le système de planification de la production Oseon est également intégré. Les données de plans de coupe, les chutes de tôle et les consignes d’emballage sont elles aussi prises en compte dans le pilotage. L’intégration a nécessité la coordination de différents flux de données. Les interfaces échangent des informations sur les commandes à venir et leur priorisation. Elles prennent en compte le retour en stock des chutes ainsi que les transferts de lots et intègrent les processus automatisés de découpe laser et d’emballage. KASTOlogic reconnaît également les restrictions techniques : les tôles perforées, par exemple, ne sont pas autorisées pour l’usinage laser.
« L’un de nos points forts est la connexion de machines d’usinage indépendamment de leur fabricant », explique Toni Schippel, chef de projet chez KASTO. « Le projet réalisé chez Kerschgens montre comment nous interconnectons différents systèmes et assurons un échange de données continu entre le stockage, l’usinage et l’emballage. »
Le WMS prend également en charge l’optimisation de l’emballage : un algorithme spécialement développé calcule la composition optimale des unités d’emballage. Le logiciel tient compte à la fois des contraintes physiques et des exigences spécifiques des clients. Les collaborateurs n’ont ainsi plus besoin de rechercher les matériaux et les commandes à différents endroits. KASTOlogic met à disposition les informations nécessaires ainsi que le matériau approprié au bon endroit.
Avec la nouvelle installation, Kerschgens regroupe le stockage, la production et l’expédition. Elle relie deux flux de processus distincts : la mise à disposition des matériaux pour l’usinage laser et la préparation des commandes d’expédition directement depuis le stockage de tôles. Pour Felix Herbort, directeur général, c’est là que réside l’avantage décisif : « Avec la nouvelle solution, nous développons le traitement de la tôle sans avoir à organiser manuellement chaque flux de matériaux supplémentaire. » La planification va également au-delà des besoins actuels. Le négociant en métaux pourra ainsi augmenter à tout moment sa capacité de stockage si nécessaire, une extension future ayant déjà été prévue.