Comment un entrepôt central réorganise la production et les expéditions
3 500 tonnes de profilés en aluminium par an, des longueurs de matériaux pouvant atteindre 7,5 mètres et une surface de stockage limitée : TIR Technologies avait besoin d'une logistique capable de suivre le rythme d'une production en pleine croissance. Deux entrepôts automatiques à alvéoles de type UNIGRIP, le système intelligent de gestion des stocks KASTOlogic et une station KASTOfenestra permettent désormais d’organiser le flux de matériaux. Les profilés sont stockés à l’abri, les stocks restent transparents et le matériel adéquat est disponible en toute fiabilité pour la fabrication de stores et de pergolas.
SCHMOBI
Une centaine de collaborateurs de la société SCHMOLZ + BICKENBACH Stahlcenter AG, ou SCHMOBI, approvisionnent l'industrie manufacturière suisse en acier blanc, en acier inoxydable, en acier de construction de haute qualité et en d'autres catégories de produits. Dans l'atelier de découpe, plus de trois millions de découpes aux dimensions allant jusqu'à 530 millimètres sont réalisées chaque année.
Le défi : augmenter la capacité de stockage sur une surface limitée
Les quantités importantes de matériaux et les longueurs de profilés pouvant atteindre 7,5 mètres ont posé des défis majeurs à la logistique interne de TIR Technologies. Les transports manuels et les listes généraient une charge de travail supplémentaire et augmentaient le risque d'erreurs. Parallèlement, les profilés devaient être stockés au sec et à l'abri, tout en étant disponibles à tout moment pour la production.
La fabrication des stores était particulièrement exigeante : sur la surface disponible, il fallait loger dans un même système des caissons destinés à des profilés de 6 et 7,5 mètres de long. Il fallait donc trouver une solution qui exploite pleinement l'espace disponible et permette de manipuler les deux types de caissons en toute sécurité.
La solution : des entrepôts automatisés à alvéoles et une gestion intelligente des profilés
KASTO a développé, en collaboration avec TIR Technologies, un concept automatisé de stockage et de flux de matériaux. Un premier système de stockage en nid d’abeille de type UNIGRIP, doté de 1 200 emplacements, alimente l’atelier de montage des pergolas. Un deuxième système offre, à une hauteur de 13 mètres, 2 000 emplacements de stockage destinés à la production de stores.
Les opérations d'entrée et de sortie de stock sont gérées par le logiciel de gestion d'entrepôt KASTOlogic. De plus, KASTOfenestra align assure un transfert précis, ergonomique et continu des rayonnages de profilés.
Point fort du projet : deux types de caissons, un transstockeur
Le deuxième entrepôt en nid d'abeilles UNIGRIP remplit, sur une surface minimale, une double fonction techniquement complexe : un seul transstockeur manipule, sur des côtés opposés, des cassettes destinées à des profilés de 6 et 7,5 mètres de long. Un double système de capteurs détecte le type de cassette et sa position, et fournit les données nécessaires à des freinages précis et à un transfert en toute sécurité.
La station de rotation KASTOfenestra align complète ce concept avec un dispositif d’alignement, un système d’abaissement hydraulique et deux emplacements de cassettes, garantissant ainsi un flux de matériaux sans temps d’attente inutiles.
Entièrement automatisé, de la coupe au tri
Le prestataire suisse de services sidérurgiques SCHMOBI relève le défi consistant à concilier rapidité d'exécution et grande diversité de références grâce à une automatisation systématique. Sur son site de Wil, dans le canton de Saint-Gall, le système robotisé de manutention KASTOsort prend en charge des étapes essentielles du processus autour de la scie circulaire haute performance KASTOgripspeed C 10. Cette installation augmente le débit de production, soulage les opérateurs et démontre qu'il est possible d'allier efficacité et flexibilité.
Dans la zone industrielle de Bronschhofen, à Wil West, les halls de production se succèdent. C'est ici que se trouve SCHMOLZ + BICKENBACH Stahlcenter AG, plus connue sous le nom de SCHMOBI. Depuis 1959, l'entreprise approvisionne l'industrie manufacturière suisse en acier étiré, acier inoxydable résistant à la corrosion, aciers de construction de haute qualité ainsi qu'en de nombreuses autres familles de produits. Chaque jour, près de 100 collaborateurs manutentionnent d'importants volumes d'acier en barres. Plus de trois millions de découpes sont réalisées chaque année au sein du centre acier, dans une plage de sciage comprise entre 5 et 530 millimètres.
Dès que l'on pénètre dans l'usine, le rythme des machines révèle immédiatement le cœur de l'activité. Les barres sont prélevées du stock, sciées, nettoyées, marquées puis emballées. Une grande partie des commandes concerne des découpes à longueur fixe. Les tailles de lots varient considérablement : certaines commandes portent sur des pièces unitaires, d'autres sur des productions en série. SCHMOBI s'appuie depuis plus de 20 ans sur les solutions de KASTO pour y parvenir. La scie à ruban entièrement hydraulique haute performance KASTOtec AC 4 a ouvert la voie : équipée d'une table de dépose mais sans tri automatique, elle continue de traiter toutes les commandes de manière fiable.
La robotique intelligente en action
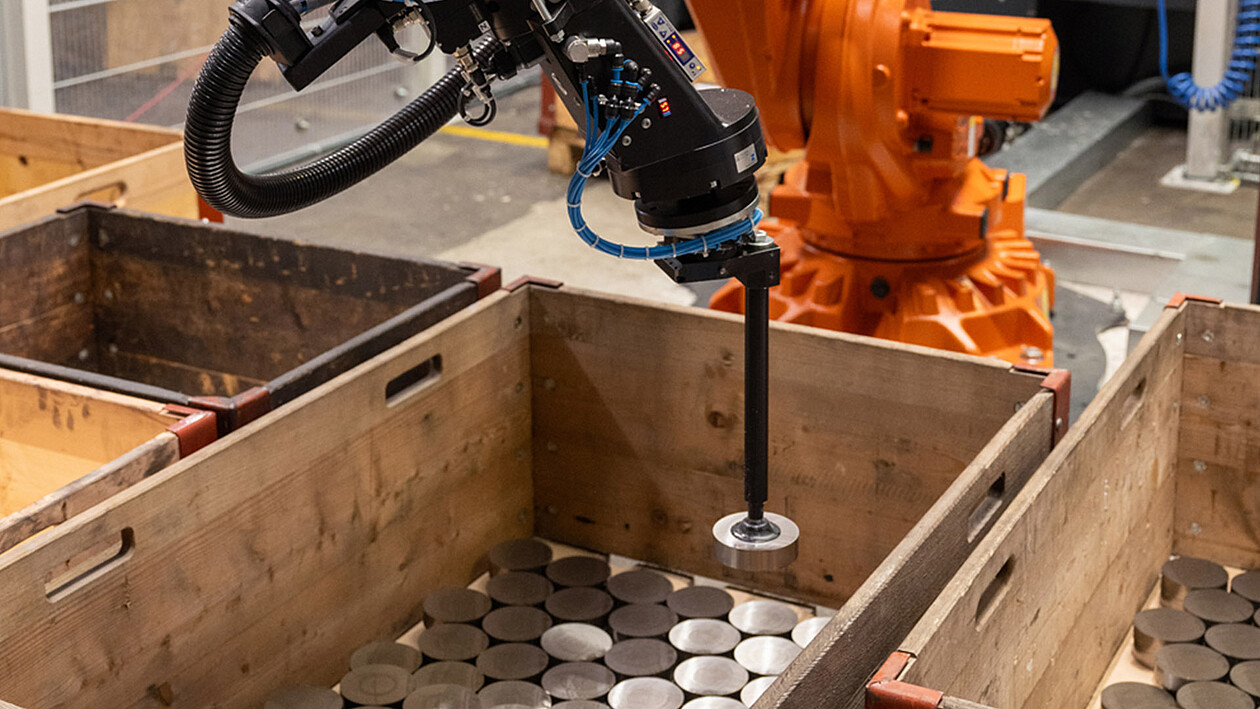
Par la suite, une KASTOtec FC 4 est venue compléter le parc machines, cette fois associée au système robotisé KASTOsort, chargé de nettoyer et de préparer les pièces sciées pour les commandes. « Il s'agit du Plug-and-Produce dans sa forme la plus aboutie », explique Philipp Harter, Technical Sales Manager chez KASTO. Le robot repose sur une logique de programmation décentralisée et auto-organisée. Ainsi, aucun apprentissage (teach-in) ni aucune programmation par l'utilisateur ne sont nécessaires. L'ensemble de l'automatisation robotisée fonctionne sans intervention de l'opérateur. Ce flux de travail intelligent remplace les longues opérations de réglage.
Pour SCHMOBI, un argument décisif lors de l'achat a été le principe du "tout auprès d'un seul fournisseur". La scie, le robot et les systèmes de préhension étant développés conjointement, les interfaces complexes sont évitées et les responsabilités en matière de service après-vente sont clairement définies.
Peter Breitenmoser, directeur général et président du conseil d'administration de SCHMOLZ + BICKENBACH Stahlcenter AG, précise : « Nous investissons durablement dans l'automatisation de notre parc machines. Nous souhaitons réduire les tâches qui ne créent pas de valeur ajoutée et qui sollicitent physiquement nos collaborateurs. Grâce aux scies automatiques modernes intégrant des robots, nous proposons à nos équipes des postes de travail attractifs et ergonomiques. »
Les excellents résultats obtenus, la qualité du service et la continuité des interlocuteurs ont naturellement conduit SCHMOBI à renouveler sa confiance à KASTO pour un nouveau projet. C'est ainsi qu'en 2025, une deuxième installation automatisée a été mise en service : une KASTOgripspeed C 10, elle aussi équipée du système robotisé KASTOsort. Associée à son faible encombrement, cette solution constituait un ensemble particulièrement convaincant. Armin Thalmann, responsable des opérations chez SCHMOBI, souligne : « Après les premiers succès obtenus, il nous a semblé évident de poursuivre notre collaboration avec le même partenaire. »
Plus de valeur ajoutée, moins de travail manuel
Dans le négoce de l’acier, de nombreuses opérations annexes sont certes indispensables, mais elles n’apportent pas directement de valeur ajoutée au produit. Prélever manuellement les pièces découpées, les débarrasser des copeaux, les identifier puis les empiler mobilise un temps précieux tout en représentant une charge physique importante pour les opérateurs. C’est précisément à ce niveau qu’intervient l’automatisation grâce au système de manutention robotisé KASTOsort.
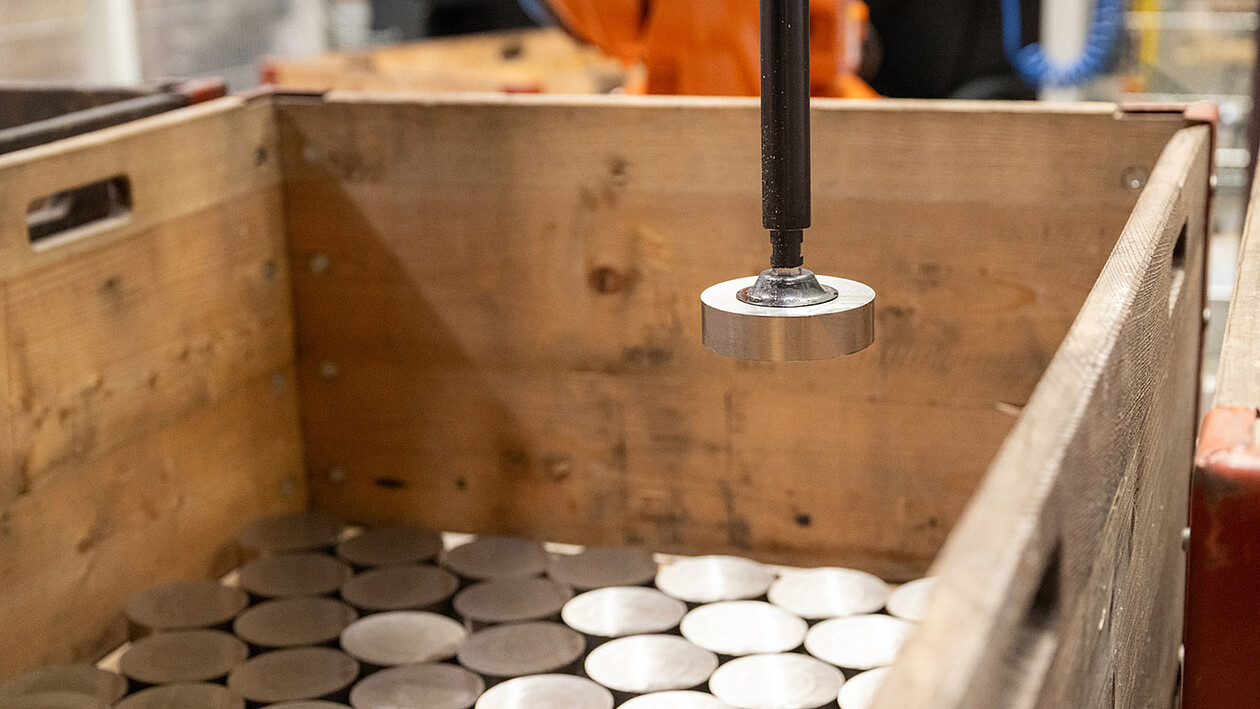
Le robot industriel prend en charge ces tâches répétitives et détermine de manière autonome, pour chaque commande, la configuration d’empilage optimale afin d’exploiter au maximum la capacité des bacs de stockage. Cette efficacité, ainsi que la stabilité indispensable du processus, sont garanties par des préhenseurs spécialement développés et des concepts de préhension parfaitement adaptés aux différentes applications. « C’était l’un des aspects les plus particuliers de ce projet », explique Marcel Bösiger, Regional Sales Manager Suisse. « SCHMOBI prépare un très grand nombre de pièces sciées aux géométries variées et souhaitait une solution capable de manipuler de manière fiable pratiquement toutes les références. » Pour répondre à cette exigence, KASTO a développé pas moins de 24 préhenseurs spécifiques pour cette installation, fonctionnant majoritairement par aspiration.
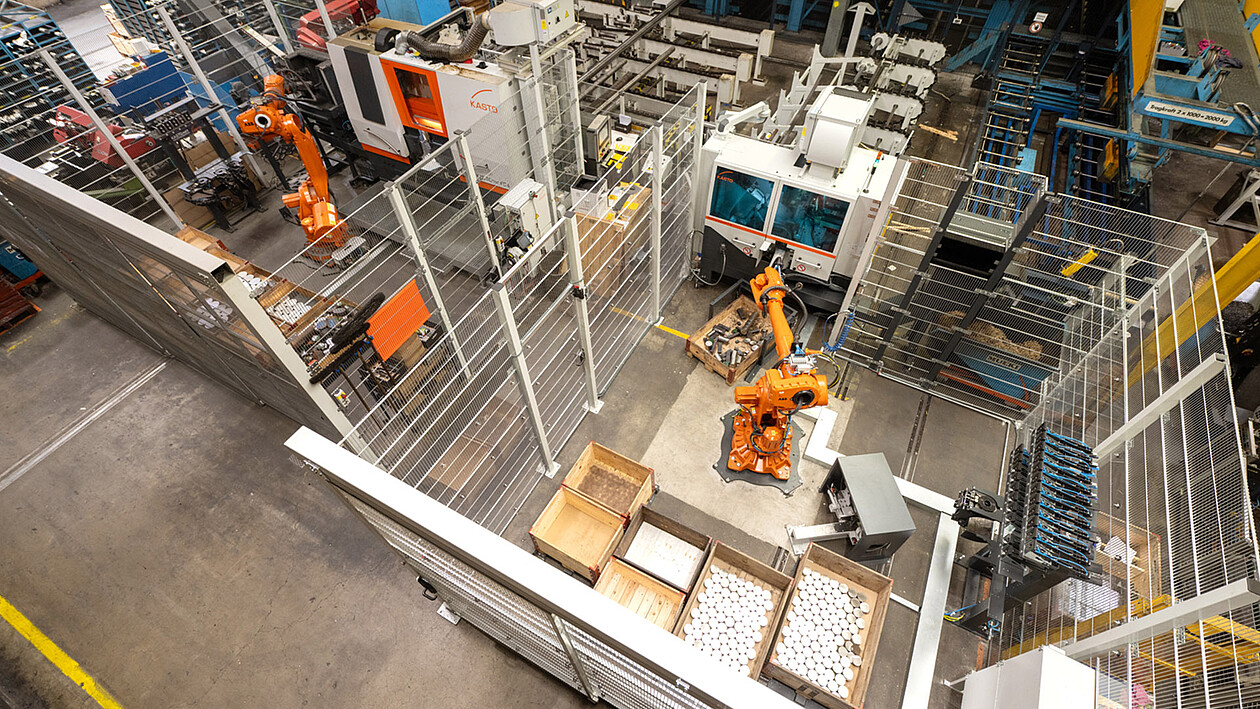
Le projet a également présenté un autre défi de taille : l’espace disponible était très restreint et sa configuration peu favorable. La nouvelle installation devait s’intégrer entre des machines existantes et une station de sortie des marchandises. « Nous avons dû revoir notre plan d’implantation dans un délai très court, car une galerie technique nous a contraints à repenser entièrement le layout de l’installation », se souvient Philipp Harter. Malgré le retard engendré, KASTO a su mettre ce contretemps à profit. Le temps supplémentaire a été consacré à l'optimisation de la technologie de préhension. Armin Thalmann ajoute : « Trouver la solution idéale a représenté un véritable défi pour toutes les équipes impliquées. Aujourd’hui, nous disposons toutefois d’un système qui répond parfaitement à l’ensemble de nos exigences. »
La technologie en détail
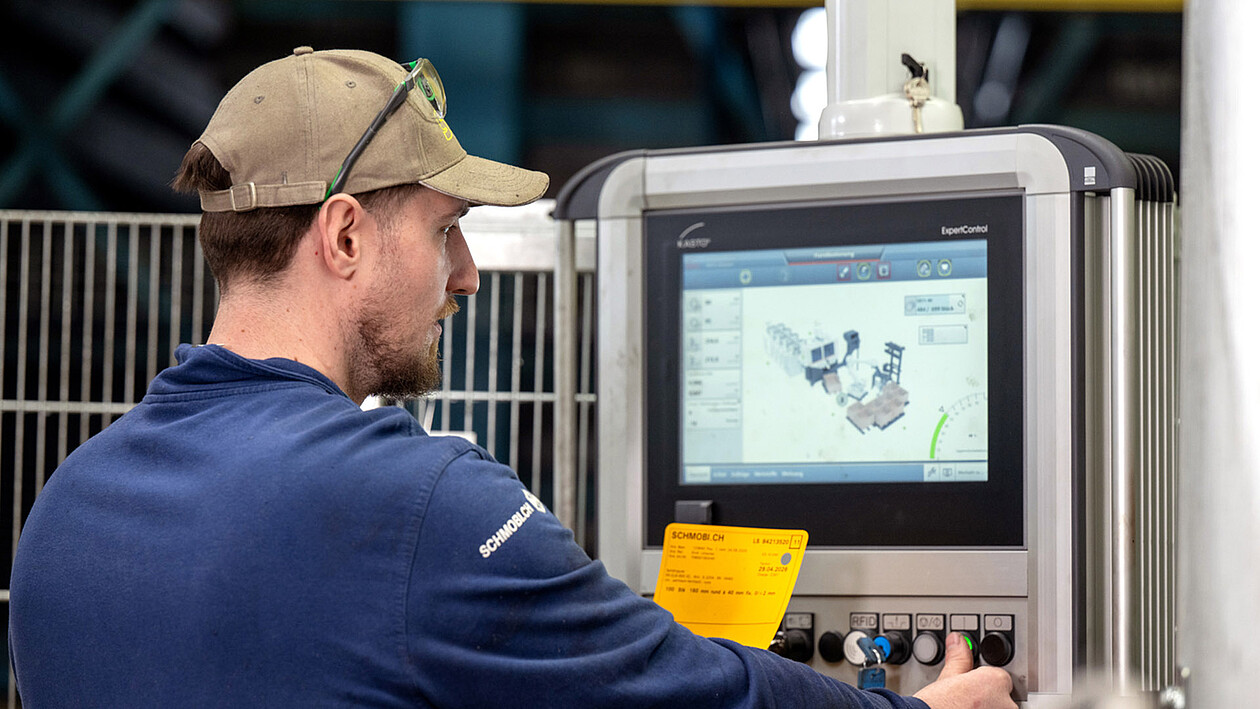
La KASTOgripspeed C 10 est une scie circulaire haute performance destinée à la coupe de diamètres moyens compris entre 15 et 102 millimètres. Elle fonctionne à grande vitesse de coupe tout en bénéficiant d'une commande d'avance très précise, garantissant des temps de cycle réduits et une qualité de coupe constante. L'un des éléments clés de la machine est son système de commande. Celui-ci gère les données de coupe, mémorise les paramètres et permet d'adapter rapidement les réglages aux différents ordres de fabrication, directement depuis le pupitre de commande.
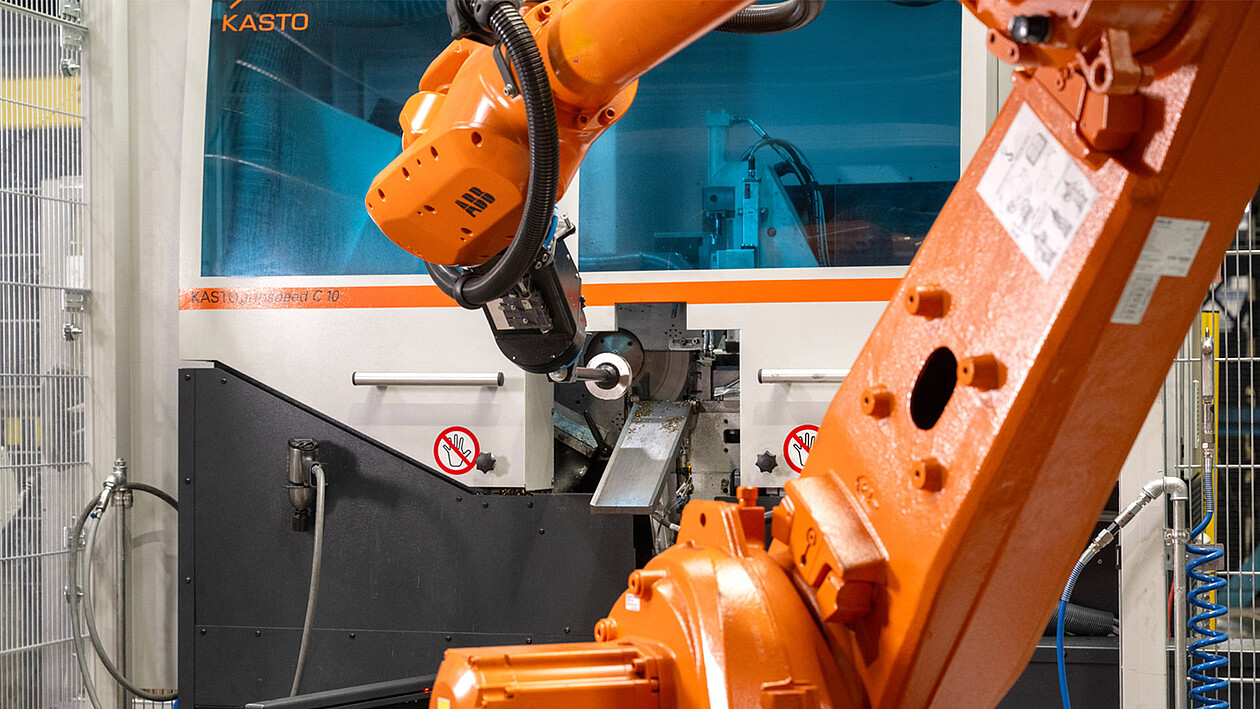
Le matériau est alimenté dans la scie au moyen d'un magasin universel à chaînes, doté de six compartiments de chargement. Son approvisionnement est effectué manuellement à l'aide de dispositifs de levage, ce qui permet à SCHMOBI de conserver une grande flexibilité, notamment lors du traitement de barres de différentes dimensions. Après l'opération de sciage, le robot prend le relais. Le système KASTOsort prélève automatiquement les pièces découpées et les dépose dans les supports de charge prévus, selon un plan d'empilage optimisé calculé automatiquement. Cette organisation facilite considérablement les opérations ultérieures de traitement, de préparation des commandes et d'expédition.
L'un des principaux avantages du système apparaît dans son fonctionnement quotidien. La combinaison de la scie et du robot autorise de très longues périodes de production continue. L'installation est également capable de fonctionner durant ce que l'on appelle des « équipes fantômes », c'est-à-dire sans présence permanente d'un opérateur. La durée de fonctionnement autonome dépend de la nature des commandes.
Pour des pièces de faible longueur réalisées à partir d'une même barre, la machine peut produire un très grand nombre de pièces avant qu'une intervention ne soit nécessaire. L'opérateur n'intervient que lorsqu'il faut remplacer les conteneurs ou approvisionner la machine en nouveau matériau.
L'application KASTOapp, indépendante de toute plateforme, assure une surveillance en temps réel de la scie et donne immédiatement accès, depuis n'importe quel terminal, aux données de performance ainsi qu'à l'état de fonctionnement de l'installation. Cette transparence, accessible indépendamment du lieu, permet d'identifier très tôt les anomalies et de réduire sensiblement les temps d'arrêt grâce à des interventions rapides et ciblées. « Il n'est plus nécessaire qu'un opérateur reste en permanence devant la machine », explique Armin Thalmann. « En un coup d'œil, il peut vérifier si tout fonctionne correctement ou si une anomalie est apparue. » Et lorsqu'un incident survient, la production peut être rapidement stabilisée, sans retards significatifs.
Un partenariat tourné vers l'avenir
Un débit de production accru associé à une fiabilité maximale : le recours au système robotisé a permis de stabiliser de manière significative les processus de production chez SCHMOBI. Parallèlement, le métier des opérateurs a profondément évolué. Au lieu d'effectuer des tâches physiquement éprouvantes, ils se consacrent désormais principalement à la surveillance et au pilotage des installations automatisées. Peter Breitenmoser, directeur général et président du conseil d'administration de SCHMOLZ + BICKENBACH Stahlcenter AG, résume ainsi les bénéfices du projet : « Grâce à la solution développée par KASTO, nous avons créé des postes de travail modernes, ergonomiques et pérennes, qui apportent une véritable valeur ajoutée à nos collaborateurs. »
Le projet réalisé sur le site de Wil illustre parfaitement la manière dont l'automatisation peut être mise en œuvre avec succès dans le secteur du négoce de l'acier. La réussite ne repose pas uniquement sur la performance de la machine, mais sur l'interaction harmonieuse entre la scie, le système de manutention automatisé et l'expertise des processus. KASTO fournit les technologies et les solutions nécessaires ; SCHMOBI les exploite afin de poursuivre le développement de son outil de production. Dans cette dynamique, SCHMOBI adapte en permanence son activité à l'évolution des exigences du marché et optimise, en collaboration avec des partenaires de confiance, l'ensemble de sa chaîne de valeur.